东莞模具加工:从精密设计到规模量产,一条完整的制造链条是怎样跑通的
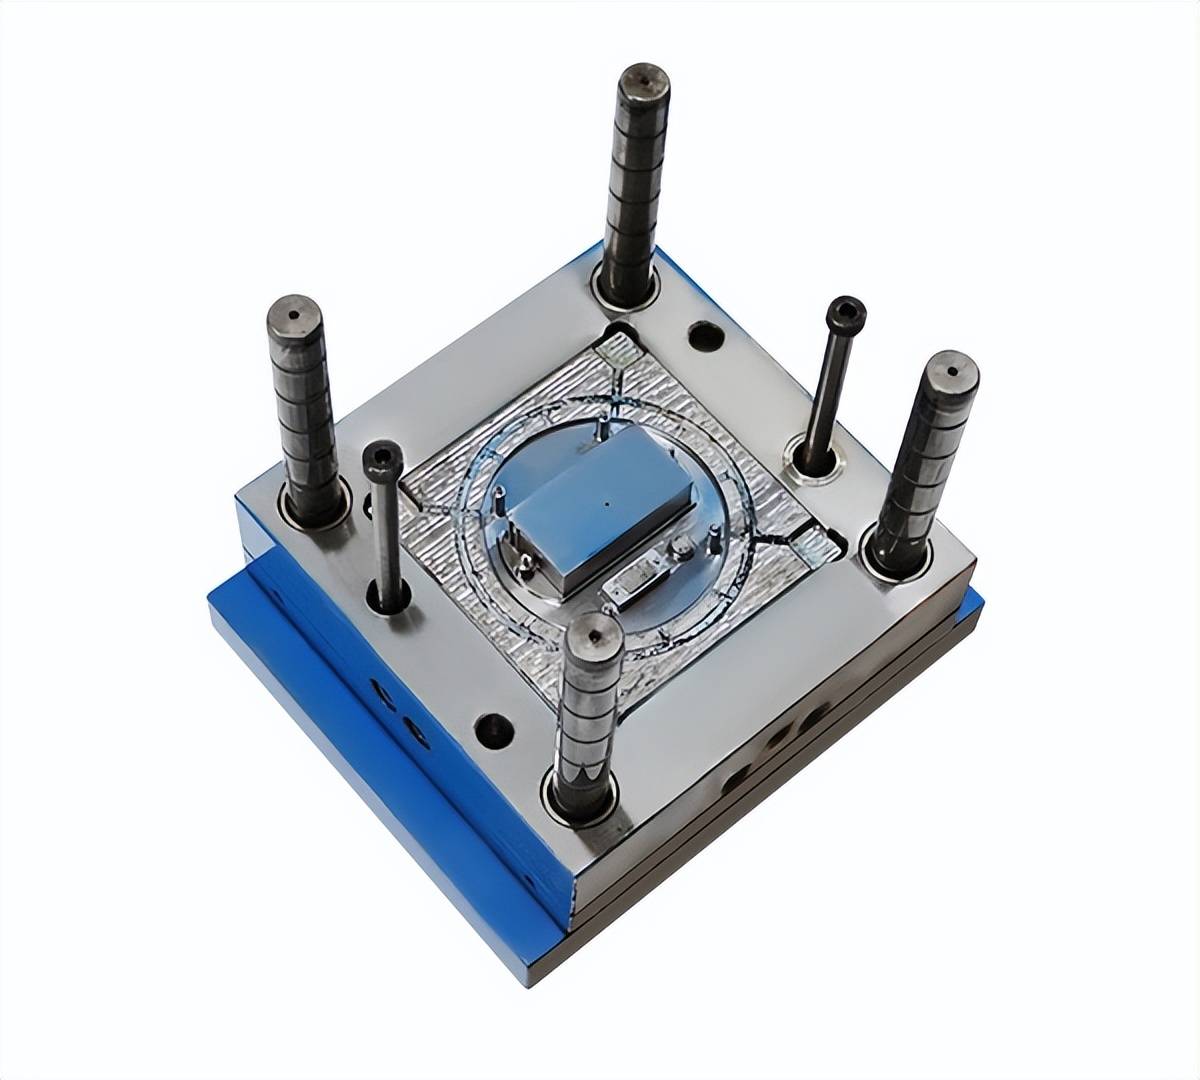
在中国制造业的版图上,东莞是一个绕不开的名字。这里聚集了数以万计的制造企业,从电子消费品到汽车零部件,从家用电器到医疗器械,而支撑这些终端产品落地的第一道工序,几乎都指向同一个环节——模具。东莞模具加工之所以能在全国乃至全球供应链中占据重要位置,靠的不只是数量,更是一整套从产品开发、精密模具设计到注塑成型的协同能力。
本文将从工艺类型、生产流程、品质控制和应用行业几个维度,系统梳理东莞模具加工的实际面貌,帮助有开模需求的采购方和产品负责人建立更清晰的判断标准。

为什么东莞模具加工能形成集群效应
模具制造是一项高度依赖配套的产业。一副模具从设计到出厂,需要经过CNC精密加工、慢走丝切割、镜面放电、深孔钻、热处理、氮化、抛光、晒纹等十几道工序,任何一环掉链子,交期和精度都会受影响。东莞的优势在于,这些工序在方圆几十公里内几乎都能找到专业配套厂,钢材供应商、标准件商行、热处理厂、表面处理厂密度极高。
这种密度带来的直接好处是响应速度快。一套中等复杂度的塑胶模具,从图纸评审到T1试模,东莞的模具设计公司通常能在15到25天内完成。对于产品迭代节奏快的消费电子、小家电行业来说,这个速度往往决定了产品能否赶上销售旺季。
另一个优势是人才沉淀。东莞模具加工行业经过三十多年发展,积累了大量钳工师傅、编程工程师和项目跟单人员。模具很大程度上仍是一门"手艺+经验"的生意,尤其是分型面处理、滑块斜顶的排气设计、变形控制这些环节,靠的是师傅手上的判断,不是软件能完全替代的。
东莞模具加工涵盖的主要工艺类型
很多人提到开模,第一反应就是"做个塑料壳",实际上模具的分类相当细致。常见的几类包括:
- 塑胶模具制造:最常见的类别,用于生产外壳、结构件、日用品等。根据进胶方式又可分为大水口模、细水口模、热流道模。
- 双色模具:一套模具在双色注塑机上完成两种材料或两种颜色的成型,常见于按键、手柄、密封圈包胶件、车灯外罩等产品。双色模具对旋转盘定位精度和两个型腔的配合要求极高,属于技术门槛较高的细分领域。
- 精密模具设计:面向连接器、光学件、医疗器械零件等公差要求在±0.01mm以内的场景,需要更高精度的CNC精密加工和慢走丝设备支撑。
- 压铸模具、冲压模具:分别服务于铝合金、锌合金压铸件和五金板材冲压件,与塑胶模具共用一部分加工能力。
一个成熟的东莞注塑加工厂,通常会同时具备模具制造和注塑生产能力,这样在试模、修模、量产阶段可以无缝衔接,避免模具厂和注塑厂之间来回扯皮。
从产品开发到量产:一套模具的完整旅程
理解流程,才能判断供应商是否专业。规范的东莞模具加工流程大致分为以下几个阶段:
第一步:产品开发与DFM分析。客户提供3D图纸或样品后,工程师会先做可制造性分析,检查壁厚是否均匀、脱模斜度是否足够、扣位能否强脱、是否存在缩水风险。这一步做扎实,后面能省掉大量改模成本。很多开模失败案例,根源都在跳过或敷衍了DFM。
第二步:模流分析与模具结构设计。用专业软件模拟塑料在型腔中的填充过程,观察流动前沿、熔接痕位置、气穴分布和冷却效率。据此确定浇口位置、流道尺寸、冷却水路排布。精密模具设计阶段产出的2D装配图和3D模具图,需要客户确认后才能进入加工。
第三步:CNC精密加工与电加工。模架、型腔、型芯、镶件依次经过粗加工、精加工。关键尺寸依靠CNC加工中心保证,硬料部分则用慢走丝和镜面火花机处理。模具钢材的选择也很关键,P20适合普通量产,718、NAK80适用于高光面,S136、2316则用于透明件或耐腐蚀场景。
第四步:装配、试模与修模。钳工装配完成后上注塑机试模,也就是常说的T1。试模要记录注射压力、保压时间、冷却时间等参数,检查外观、尺寸、变形情况。通常需要经过T1、T2甚至T3多轮调整,才能达到量产标准。
第五步:量产与模具维护。确认样板后进入批量生产阶段,同时建立模具保养档案,定期清洁水路、检查顶针磨损、补充润滑,延长模具寿命。
决定模具品质的几个容易被忽略的细节
同样报价的两副模具,使用寿命可能相差一倍以上,差别往往藏在这些地方:
- 冷却水路设计:水路离型腔表面距离不合理,会导致冷却不均、产品变形、成型周期变长。好的设计会针对厚壁区域单独布置隔水片或铍铜镶件。
- 排气处理:排气不良会造成烧焦、填充不满。分型面排气槽的深度和位置需要根据材料流动性调整。
- 钢材与热处理:低价模具常用未淬火的普通钢材,量产几万模后就会出现披锋、尺寸漂移。寿命要求高的模具应做淬火加氮化处理。
- 加工精度一致性:单件精度达标不难,难的是多腔模具中每一腔的尺寸都稳定。这依赖CNC精密加工设备的重复定位精度和过程检验制度。
东莞模具加工服务的下游行业分布
模具是典型的中间产品,它的需求直接反映终端市场的变化。目前东莞模具加工订单主要集中在以下几个方向:
- 3C电子与通信设备:手机中框、充电器外壳、耳机仓、路由器外壳等塑胶外壳注塑需求量大,更新迭代快,对模具交期要求苛刻。
- 家用电器:空调面板、洗衣机内桶、冰箱内饰件、小家电外壳,多为大尺寸模具,注重表面处理和结构强度。
- 汽车零部件:内外饰件、车灯透镜、格栅、门板、电池支架。汽车模对尺寸稳定性和一致性要求严格,开发周期相对较长。
- 医疗器械与耗材:注射器、试剂盒、吸入器外壳,通常要求洁净车间生产,模具钢材需符合医疗级标准。
- 包装与日用品:食品容器、瓶盖、化妆品包装、薄壁餐盒,多为多腔高速模具,讲究成型周期和模具寿命。
- 新能源与储能:充电桩外壳、储能电池模组结构件、光伏接线盒,属于近年增长较快的领域。
如何挑选合适的东莞注塑加工与模具供应商
面对市场上报价差异巨大的供应商,建议从以下角度评估:
- 看设备清单:CNC加工中心、慢走丝、火花机的品牌和数量,直接决定加工能力和精度上限。只有几台普通铣床的作坊,难以承接精密模具。
- 看是否具备设计能力:能提供模流分析和DFM报告的模具设计公司,通常在项目前期就能帮客户规避风险。
- 看试模条件:自有注塑机和试模车间,比外发试模更可控,改模响应也更快。
- 看品质流程:是否有三次元、二次元检测设备,是否提供完整的尺寸检测报告和试模报告。
- 看行业案例:做过同类产品的供应商,理解产品痛点的速度会快很多。
以专注精密模具与注塑成型的模硕模具为例,其服务覆盖产品开发、精密模具设计、塑胶模具制造到东莞注塑加工的全流程,客户只需对接一个项目窗口,就能完成从图纸到成品交付的闭环,这在多供应商协作模式下能显著降低沟通损耗。
常见问题解答
开一副模具大概需要多少钱?模具价格取决于产品尺寸、结构复杂度、腔数、钢材等级和寿命要求,从几千元的小件单腔模到几十万元的大型多腔精密模都有可能。建议提供3D图纸获取针对性报价,比笼统询价更有参考价值。
模具交期一般多久?简单结构件约12到18天,中等复杂度塑胶模具约20到30天,双色模具或大型汽车模可能需要35到50天,具体还要看改模轮次。
模具所有权归谁?通常客户全额支付模具款后,模具产权归客户所有。合作前应在合同中明确约定,避免后续纠纷。
结语
东莞模具加工的核心竞争力,不在于某一台设备或某一项工艺,而在于把设计、加工、试模、注塑、后处理整合成一条高效运转的链条。对于产品企业来说,选择一个懂设计、能加工、可量产的合作伙伴,往往比单纯压低模具报价更能决定产品的最终成败。当产品开发阶段就把制造可行性考虑清楚,后续的量产之路会顺畅得多。